
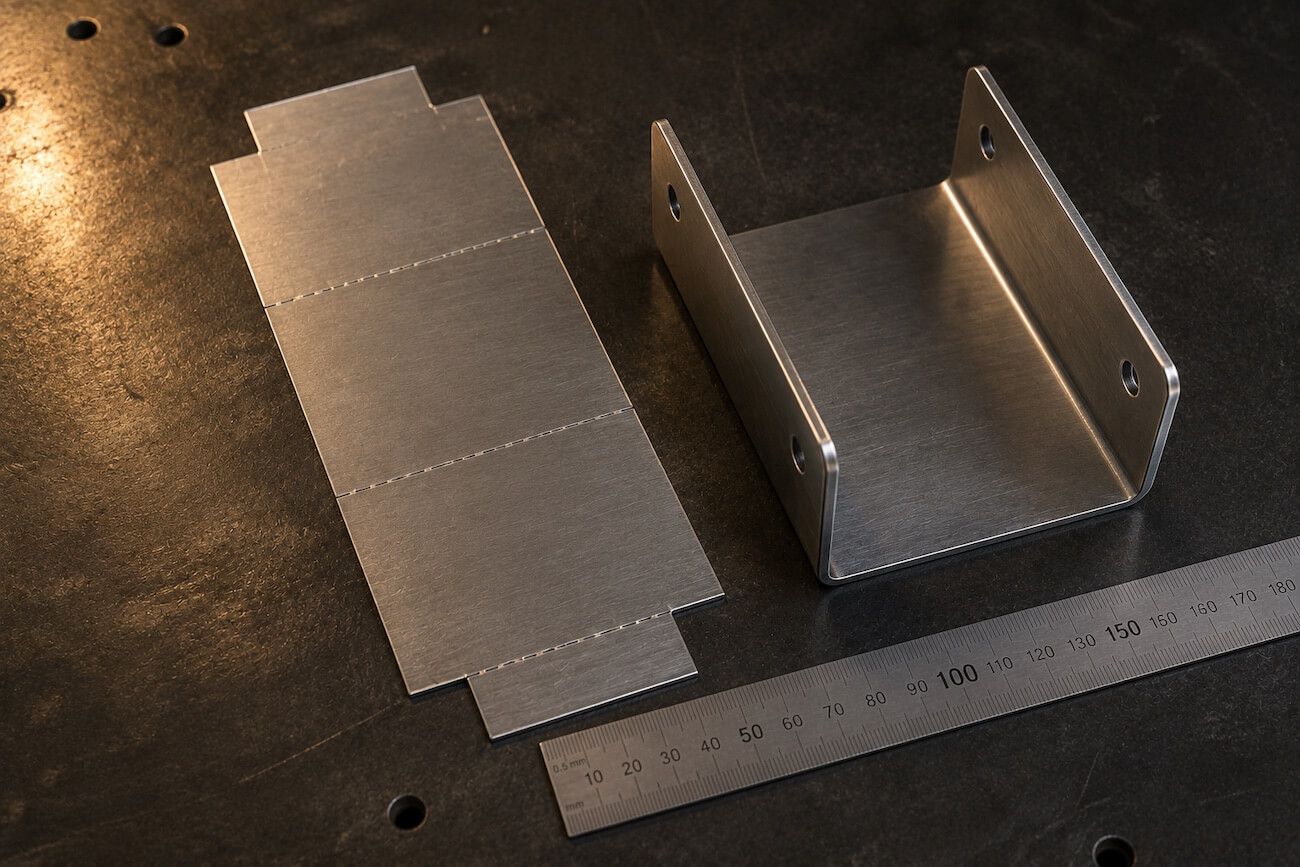
Abkant büküm, düz bir sac levhanın abkant pres tezgahında, bir zımba (üst kalıp) ile V kanallı bir alt kalıp arasında kontrollü şekilde bükülmesi işlemidir. Kutu, profil, braket, pano gövdesi gibi parçaların düz sacdan üç boyutlu forma geçtiği adım budur.
Bükümle ilgili en çok yanlış anlaşılan konu ise şu: bükülen sacın toplam boyu, düz hâlindeki boyuyla aynı değildir. Bu yazıda nedenini ve teknik çizim hazırlarken bunun sizi neden ilgilendirmediğini anlatıyoruz.
Büküm Sırasında Sacda Ne Olur?
Sac büküldüğünde malzemenin dış yüzeyi uzar, iç yüzeyi ise sıkışır. İkisinin arasında ne uzayan ne kısalan bir katman kalır; buna nötr eksen denir. Nötr eksen sacın tam ortasında değildir, büküm yarıçapına ve malzemeye bağlı olarak iç yüzeye daha yakın konumlanır.
Sonuç şudur: bir parçayı 90 dereceye büktüğünüzde, iki kenarın dış ölçüleri toplamı, kesilen düz sacın boyundan büyük çıkar. Aradaki fark büküm payıdır.
Açınım (Flat Pattern) Nedir?
Açınım, bitmiş parçayı elde etmek için kesilmesi gereken düz sac boyudur. Bir parçada üç büküm varsa, üç büküm payının tamamı hesaplanıp toplam boydan düşülür. Açınım yanlış hesaplandığında parça bükümden sonra ölçüsünde çıkmaz; bu, fason imalatta en sık yaşanan hatalardan biridir.
Hesaplama malzeme kalınlığına, büküm yarıçapına, büküm açısına ve malzeme cinsine bağlıdır. Aynı çizim 2 mm siyah sac ile 2 mm alüminyumda farklı açınım verir.
Açınımı Kim Hesaplar?
Kısa cevap: biz hesaplarız. Bize bitmiş parçanın ölçülendirilmiş çizimini göndermeniz yeterlidir. Açınım, büküm payı ve büküm sırası bizim tarafımızdan planlanır, parça bu açınıma göre kesilir.
Bunun sebebi teknik: açınım, kesimi yapan tedarikçinin kullandığı kalıp ve tezgahın davranışına bağlıdır. Başka bir yerde hesaplanmış açınıma göre kesilen parça, bizim tezgahımızda birkaç onda milimetre sapabilir. Bu yüzden kesim ve bükümün aynı tesiste yapılması ölçü tutarlılığı açısından belirleyicidir.
Çiziminizde açınım zaten verilmişse onu da kontrol ederek üretime alıyoruz.
Büküm Sırası Neden Önemli?
Bir parçada birden fazla büküm varsa bunların hangi sırayla yapılacağı serbest değildir. Yanlış sırada bükülen bir parçada, sonraki bükümde sac tezgaha veya zımbaya çarpar ve işlem yapılamaz. Çok bükümlü parçalarda sıra planlaması, açınım kadar kritiktir.
Tasarım Aşamasında Dikkat Edilecekler
Minimum flanş boyu. Çok kısa bir kenar alt kalıbın V kanalına oturmaz ve bükülemez. Kalınlığa ve kullanılan kanala bağlı bir alt sınır vardır.
Deliklerin büküm çizgisine uzaklığı. Büküm hattına çok yakın bir delik, büküm sırasında oval hâle gelir. Delik ile büküm çizgisi arasında yeterli mesafe bırakılmalıdır; bırakılamıyorsa delik bükümden sonra açılır.
Büküm yönü. Sacın haddeleme yönüne dik büküm, paralel büküme göre daha az çatlama riski taşır. Özellikle alüminyumda ve kalın malzemede fark eder.
Seri İşlerde Açı Tutarlılığı
Tek parçada tutan açının 500 parçada da tutması, tezgahın CNC kontrollü olmasına ve ilk parça onayı sürecine bağlıdır. Numune parça ölçü kontrolünden geçtikten sonra seri üretim aynı ayarlarla sürdürülür, böylece parçalar arasında açı farkı oluşmaz.
Bükümden Sonrası
Bükülen parçaların çoğu birleştirilmek üzere bekler. Gazaltı kaynak ile montajı tamamlanan parça, ölçü kontrolünden geçirilerek sevk edilir.
Abkant büküm hizmetimiz hakkında ayrıntılı bilgi alabilir, kesim-büküm-kaynak zincirinin tamamı için sac işleme hizmetlerimiz sayfasına bakabilirsiniz. Yalnızca büküm hizmeti de veriyoruz: kendi kestirdiğiniz parçaları teknik resmiyle gönderdiğinizde bükümünü yapıyoruz.