
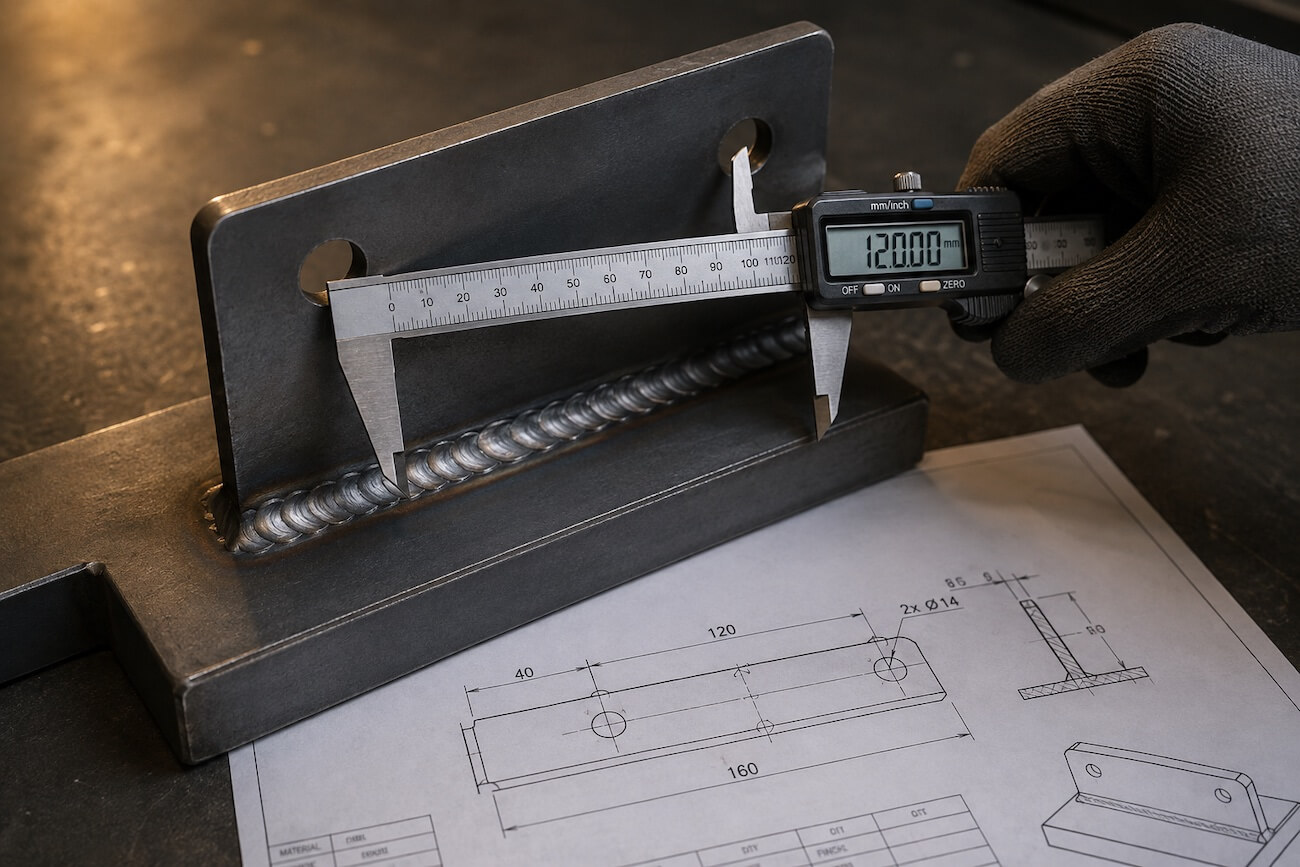
Kaynaklı imalatta kalite, kaynak dikişine bakılarak anlaşılmaz. Parçanın teknik resimdeki ölçüsünde çıkması, kaynaktan önceki adımların doğru yapılmasına en az kaynağın kendisi kadar bağlıdır. Bu yazıda süreci baştan sona, hangi adımda neyin kontrol edildiğiyle birlikte anlatıyoruz.
Kontrol Kaynaktan Önce Başlar
Kaynak, kötü kesilmiş veya yanlış bükülmüş parçaları düzeltmez — üstüne bir de gizler. Bu yüzden ilk kontrol noktası kaynak öncesidir.
Kesim kontrolü. Parçaların ölçüsü ve dik açıları teknik resimle karşılaştırılır. Kesim toleransı dışına çıkan parça montaja alınmaz.
Büküm kontrolü. Büküm açıları ve flanş boyları ölçülür. Birkaç derecelik açı sapması, birleştirmede milimetrelerce boşluğa dönüşür.
Yüzey hazırlığı. Birleşecek yüzeylerdeki pas, yağ ve boya temizlenir. Kirli yüzey kaynakta gözenek yapar.
Montaj ve Punta Aşaması
Parçalar önce punta kaynakla geçici olarak birleştirilir ve bu aşamada ölçü alınır. Kaynak tamamlandıktan sonra düzeltmek çok daha zordur; sapma varsa punta aşamasında müdahale edilir.
Tekrarlayan işlerde fikstür kullanılır. Fikstür, parçaları her seferinde aynı konumda tutarak seri üretimde tutarlılığı sağlar ve montaj süresini kısaltır.
Kaynak Sırasında: Isı ve Çarpılma
Kaynak ısısı sacı çeker. Uzun bir dikişi tek seferde baştan sona atmak, parçayı gözle görülür şekilde çarpıtır. Bunu kontrol altında tutmanın yolları:
Sıralı ve simetrik kaynak. Dikişler karşılıklı ve sırayla atılarak ısı dengelenir.
Aralıklı dikiş. Mukavemet izin veriyorsa sürekli dikiş yerine aralıklı dikiş, ısı girdisini azaltır.
Fikstürde soğutma. Parçanın fikstürde tutularak soğuması, serbest soğumaya göre çok daha az çarpılma bırakır.
İnce sac ve uzun konstrüksiyonlarda bu planlama, kaynakçının becerisi kadar belirleyicidir.
Kaynak Sonrası Kontrol
Görsel muayene. İlk ve en yaygın kontrol. Dikiş sürekliliği, gözenek, yanma çentiği, kraterler ve dikiş boyutu gözle değerlendirilir. Uygulanabilir kusurların büyük bölümü bu aşamada yakalanır.
Ölçü kontrolü. Parça teknik resme göre ölçülür: delik merkezleri arası mesafeler, gönye, düzlemsellik ve toplam boy. Kaynaklı imalatta asıl kabul kriteri budur.
Kaynak temizliği. Sıçrantı temizlenir, gerekli yerlerde taşlama yapılır. Boya öncesi yüzey isteniyorsa hazırlığı ayrıca değerlendirilir.
İlk Parça Onayı
Seri işlerde en kritik adım ilk parçadır. İlk parça tüm kontrollerden geçirilir ve onaylanır; üretim ancak bundan sonra aynı ayarlarla sürdürülür. Bu, 500 parça ürettikten sonra hepsinin hatalı çıktığını fark etmenin önündeki tek pratik engeldir.
Kayıt ve İzlenebilirlik
ISO 9001 kapsamında çalışan bir üretimde kontrol adımları kayıt altına alınır. Hangi partinin hangi malzemeden üretildiği, hangi kontrolden geçtiği izlenebilir olmalıdır. Sorun çıktığında kaynağını bulmanın tek yolu budur.
Tedarikçi Seçerken Sorulacaklar
Kaynaklı imalat yaptıracaksanız fiyatın yanında şunları da sorun: Kaynak öncesi parça kontrolü yapılıyor mu? İlk parça onayı veriliyor mu? Ölçü kontrolü teknik resme göre mi yapılıyor? Kesim ve büküm aynı yerde mi yapılıyor?
Son soru özellikle önemli: kesim, büküm ve kaynak farklı yerlerde yapıldığında parçalar uymadığında kimsenin sorumluluğu netleşmez. Aynı tesiste yürüyen bir süreçte bu tartışma yaşanmaz.
Depota'da lazer kesim, abkant büküm ve gazaltı kaynak tek çatı altında yürür. Sürecin tamamı için sac işleme hizmetlerimiz sayfasına bakabilirsiniz.