
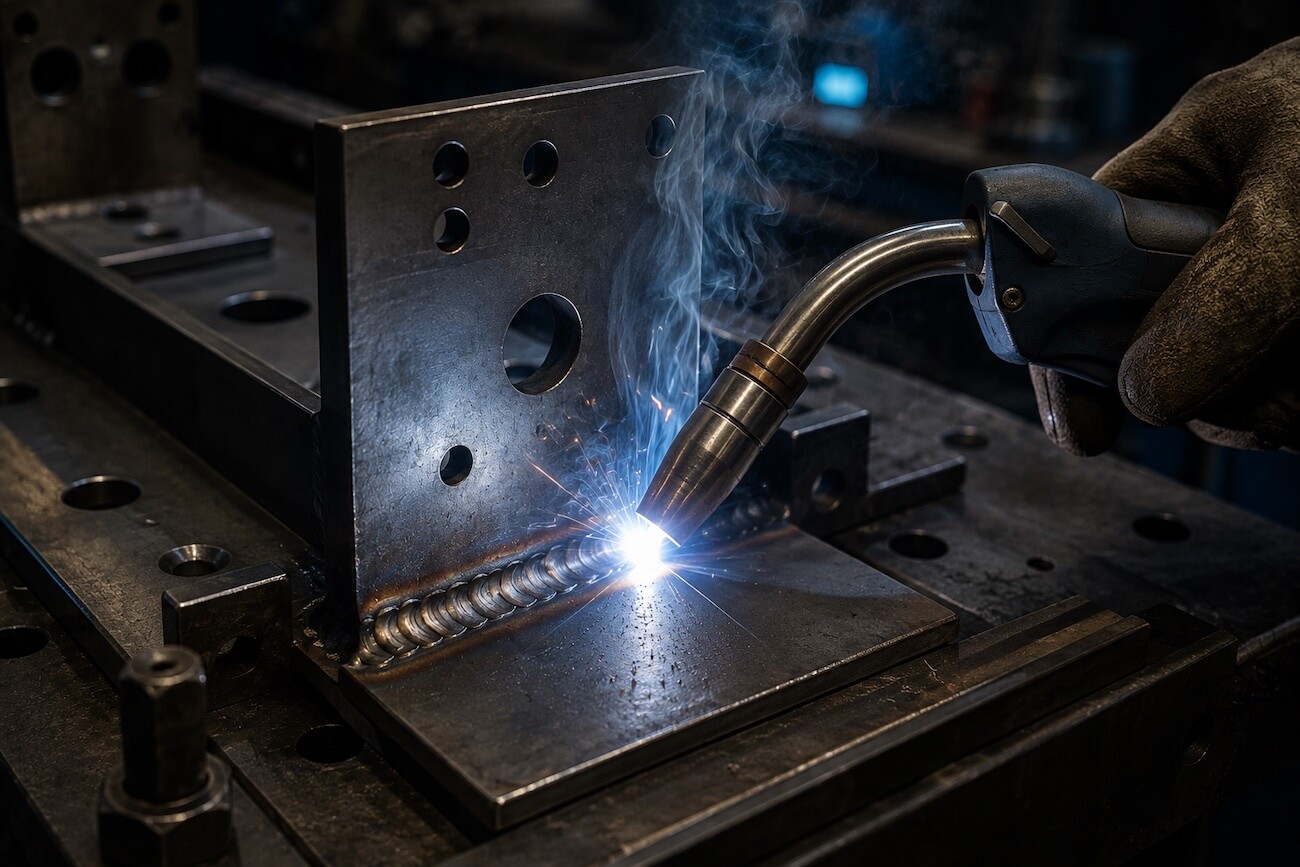
Gazaltı kaynak, sürekli beslenen bir tel elektrotun eriyerek birleştirmeyi sağladığı, kaynak banyosunun ise koruyucu bir gaz perdesi altında havadan yalıtıldığı kaynak yöntemidir. Genel imalat çeliklerinin birleştirilmesinde bugün en yaygın kullanılan yöntemdir.
MIG ile MAG Arasındaki Fark
İkisi de aynı prensiple çalışır, ayrım kullanılan koruyucu gazdadır.
MAG (Metal Active Gas) aktif gaz kullanır — karbondioksit veya argon-karbondioksit karışımı. Gaz kaynak banyosuna kimyasal olarak katılır. Yapı çeliği ve genel imalat çeliklerinde standart yöntemdir.
MIG (Metal Inert Gas) ise soy gaz kullanır, genellikle saf argon. Gaz banyoya katılmaz, sadece korur. Alüminyum ve alaşımlarında tercih edilir.
Günlük kullanımda ikisi birden "gazaltı kaynak" olarak anılır; imalat çeliği söz konusu olduğunda kastedilen çoğunlukla MAG'dır.
Neden Bu Kadar Yaygın?
Hızlıdır. Tel sürekli beslendiği için elektrot değiştirmek üzere durulmaz; uzun dikişler kesintisiz atılır.
Temiz dikiş bırakır. Örtülü elektrot kaynağındaki cüruf temizliği gerekmez, teslim öncesi hazırlık süresi kısalır.
Tekrarlanabilir. Akım, gerilim ve tel hızı ayarlandıktan sonra seri işlerde parçalar arasında tutarlı sonuç alınır.
Öğrenmesi ve otomasyona bağlaması görece kolaydır. Bu da onu seri imalat için uygun kılar.
Hangi Malzemeler Kaynaklanır?
Gazaltı kaynak siyah sac, yapı çeliği ve genel imalat çeliklerinde kullanılır. Uygun gaz ve tel seçimiyle paslanmaz ve alüminyum da kaynaklanabilir; ancak bu malzemelerde yöntem, gaz ve tel kombinasyonu değişir.
Nerelerde Kullanılır?
Makine gövde ve şase imalatı. Taşıyıcı konstrüksiyonlar, makine kaideleri, hareketli aksam gövdeleri gazaltı kaynakla birleştirilir.
Konstrüksiyon işleri. Platform, merdiven, korkuluk ve taşıyıcı profil birleşimleri.
Braket ve bağlantı elemanları. Seri üretilen montaj braketleri, ayak ve mesnet grupları.
Pano ve kabin imalatı. Bükülmüş sac gövdelerin köşe birleşimleri.
Özel imalat. Numuneden veya teknik resimden üretilen tekil parçalar.
Kaynak Kalitesini Belirleyen Şeyler
Birleşme yüzeyinin hazırlığı. Kaynak öncesi yüzeydeki pas, yağ ve boya temizlenmelidir; kirli yüzey gözenek yapar.
Parça uyumu. Kaynak, kötü kesilmiş veya yanlış bükülmüş parçaları düzeltmez. Aradaki boşluk büyükse dikiş kalitesi düşer. Bu yüzden kesim ve büküm doğruluğu, kaynak kalitesinin ön koşuludur.
Isı girdisi ve çarpılma. Kaynak ısısı sacı çeker; ince sacda bu çarpılma gözle görülür. Sıralı ve simetrik kaynak planı, punta ile ön bağlantı ve gerektiğinde fikstür kullanımı bunu kontrol altında tutar.
Ölçü kontrolü. Kaynaklı imalatta parça, kaynak sonrası ölçüsünü koruyorsa iş doğru yapılmıştır. Teknik resme göre ara ve final kontrol bu yüzden ayrı bir adımdır.
Tekil Kaynak mı, Kaynaklı Komple İmalat mı?
Parçalarınızı kesip büktürdüyseniz yalnızca kaynak hizmeti alabilirsiniz; teknik resmiyle birlikte göndermeniz yeterli.
Ancak asıl fayda zincirin bütününde ortaya çıkar. Lazerle kesilen parça abkantta bükülüp aynı tesiste kaynaklandığında, parçaların birbirine uymaması diye bir sorun kalmaz — üç adımın da sorumluluğu tek yerdedir.
Gazaltı kaynak hizmetimiz ve sac işleme sürecimiz hakkında ayrıntılı bilgi alabilirsiniz.